Hafifliği, yüksek dayanımı ve korozyon direnci sayesinde otomotivden havacılığa, savunma sanayisinden treyler imalatına kadar pek çok sektörde alüminyum kullanımı hızla artıyor. Ancak alüminyum, çeliğe kıyasla kaynağı oldukça zor ve nazlı bir malzemedir. Manuel alüminyum kaynağında yaşanan zorluklar, yerini hızla robotik alüminyum kaynak hücrelerine bırakıyor.
Peki alüminyum parçalar robotla kaynatıldığında ne değişir? Manuel yöntemler ile robotik otomasyon arasındaki temel teknik farklar nelerdir?
Alüminyum Kaynağı Neden Zordur?
Alüminyum kaynağını çelikten ayıran üç temel fiziksel özellik bulunur:
- Yüksek Isı İletkenliği: Alüminyum ısıyı çeliğe göre 4 kat daha hızlı dağıtır. Bu durum erime noktasında aniden çökmelere veya yetersiz nüfuziyete yol açar.
- Düşük Erime Sıcaklığı ve Renk Değiştirmeme: Çelik ısındıkça kızarırken, alüminyum erime sıcaklığına ulaştığında renk değiştirmez; operatörün sıvı banyosunu gözle kontrol etmesi son derece güçtür.
- Alüminyum Oksit (Al2O3) Tabakası: Saf alüminyum 660°C’de erirken, yüzeyindeki oksit tabakası 2000°C’de erir. Bu tabakanın doğru akım parametreleri ve frekansla kırılması gerekir.
Robotla Alüminyum Kaynağı Atılırsa Fark Ne Olur?
1. Sürekli Hassas Torç Mesafesi ve Sabit İlerleme Hızı
Manuel kaynakta operatörün el titremesi veya hız sapması, ısı girdisini dengesizleştirir ve alüminyum sacın delinmesine ya da bükülmesine (deformasyon) neden olur. Endüstriyel robotlar milimetrenin kesirleri hassasiyetinde hareket ederek ısı girdisini kontrol altında tutar ve sac bükülmelerini minimuma indirir.
2. Push-Pull Torç Teknolojisi İle Kesintisiz Tel Besleme
Alüminyum kaynak teli son derece yumuşaktır ve geleneksel tel besleme sistemlerinde kolayca kuşgözü (tel sıkışması) yapar. Robotik hücrelerimizde kullandığımız Push-Pull (İtme-Çekme) senkronize torç sistemleri (Abicor Binzel / Fronius entegrasyonlu) sayesinde yumuşak tel milimetrik olarak kesintisiz beslenir ve tel sıkışması kaynaklı duruşlar sıfırlanır.
3. Krater Doldurma ve Dikiş Başlangıç Kalitesi
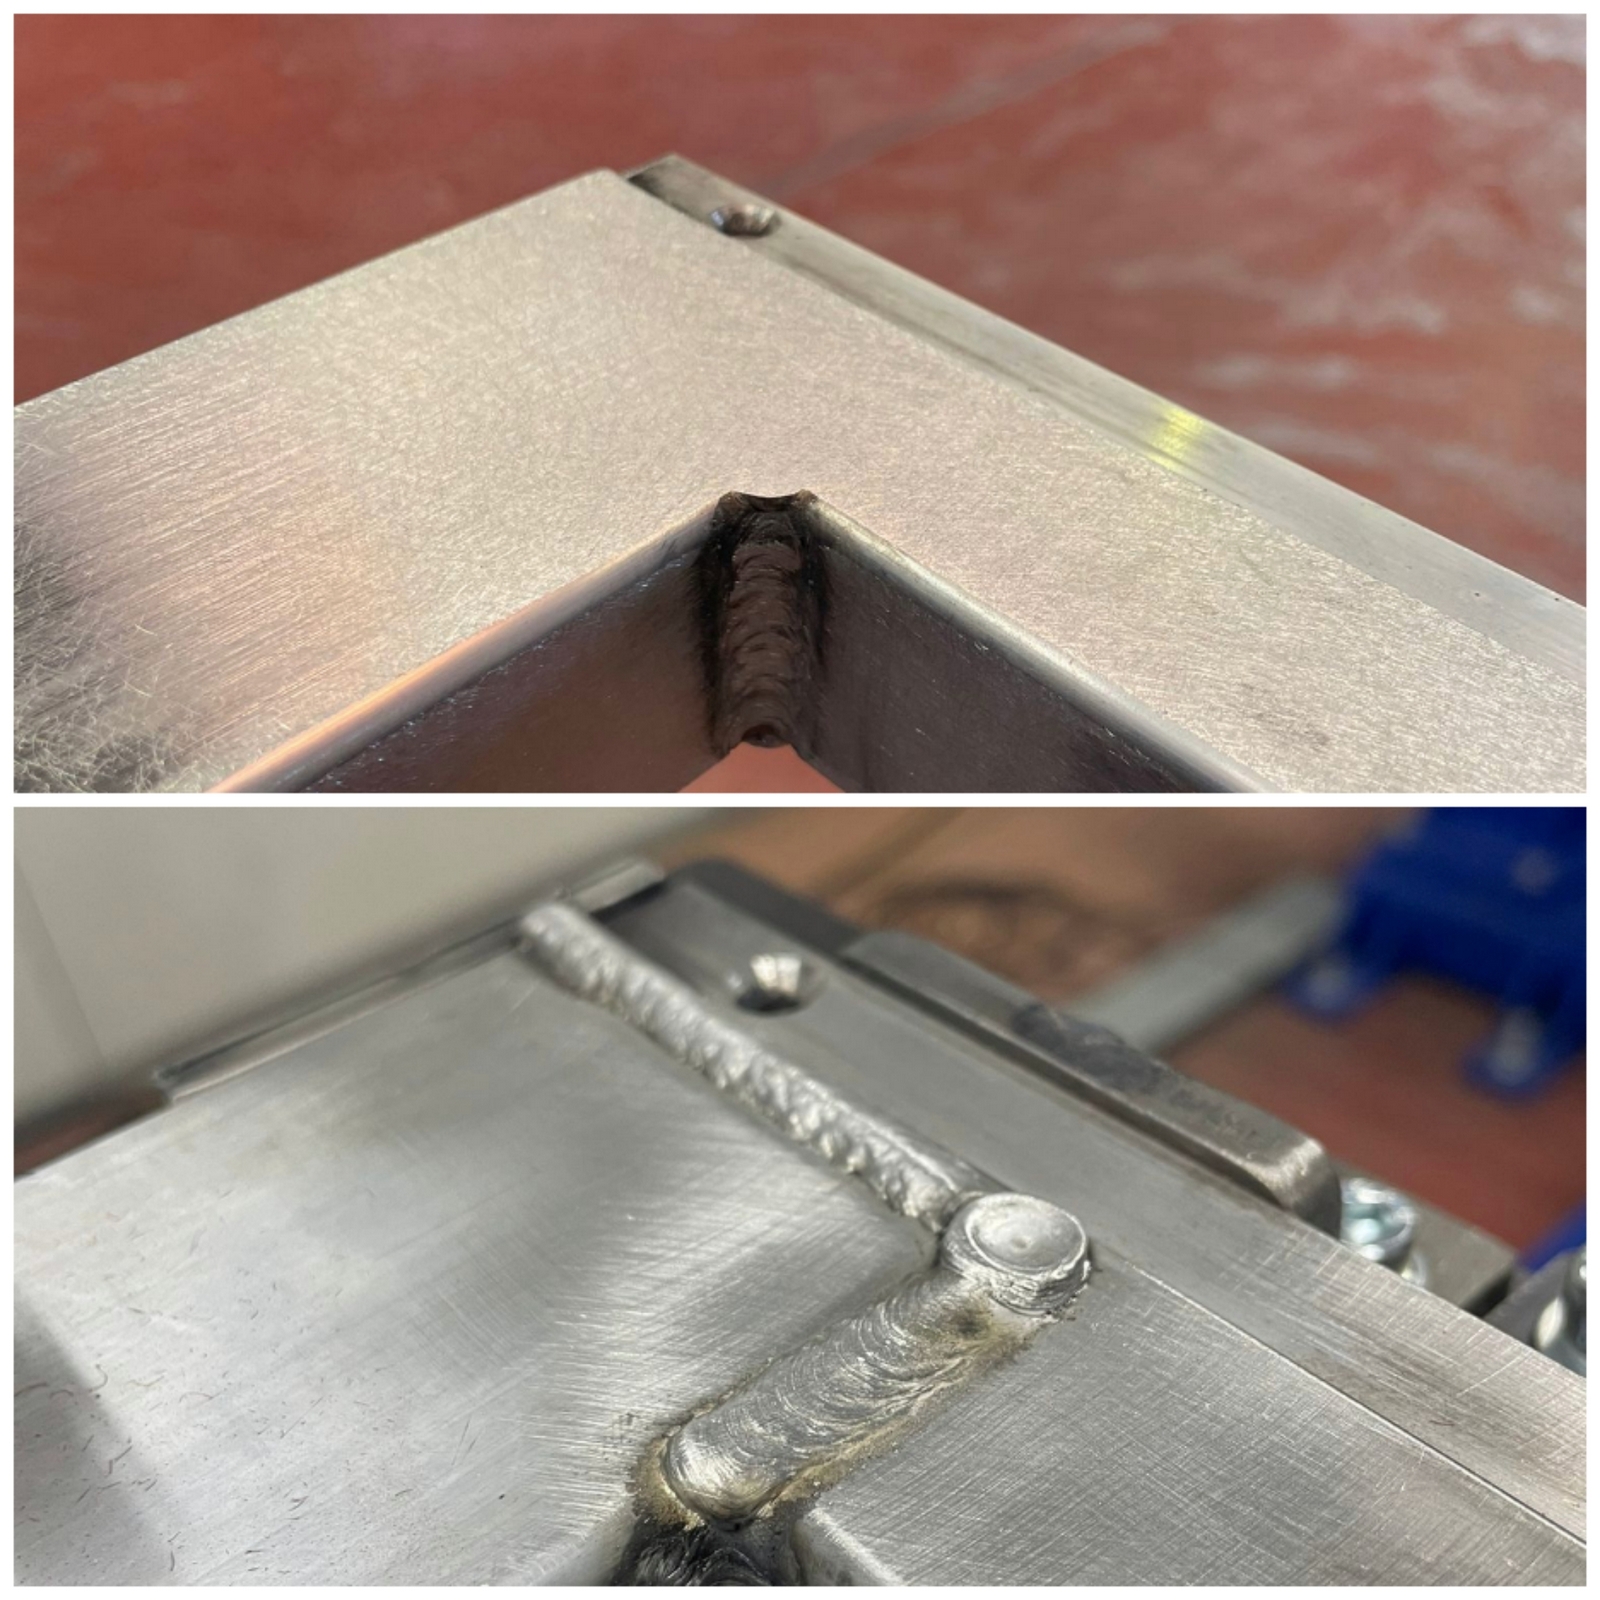
Alüminyum dikişlerinin başında ve sonunda (krater bölgesi) çatlak oluşma riski çok yüksektir. Robotik güç kaynaklarındaki özel alüminyum sine-dalga ve puls reçeteleri sayesinde dikiş başlangıcında yüksek akımla oksit tabakası kırılır, dikiş bitiminde ise otomatik krater doldurma uygulanarak çatlamasız kusursuz dikişler elde edilir.
4. Estetik Balıksırtı (TIG Benzeri) Kaynak Görüntüsü
Puls (Darbe) MIG/MAG robotik kaynak teknolojisi ile TIG kaynağı kalitesinde ve estetiğinde balıksırtı dikiş görüntüsü elde edilir. Üstelik TIG kaynağına göre 4 ila 5 kat daha hızlı bir üretim süresi yakalanır.
Manuel vs. Robotik Alüminyum Kaynağı Karşılaştırması
| Parametre | Manuel Alüminyum Kaynağı | Robotik Alüminyum Hücresi |
|---|---|---|
| Üretim Hızı | Düşük (Operatör yorulması) | %300 – %400 Daha Hızlı |
| Deformasyon Riski | Yüksek (Düzensiz ısı girdisi) | Minimum (Kontrollü akım/hız) |
| Tel Besleme Kararlılığı | Sık tel takılması / Bozulma | Push-Pull ile Sıfır Hata |
| Dikiş Standartlığı | Operatörün insiyatifinde | Her parçada %100 Birebir Aynı |
Alüminyum Parçalarınız İçin Özel Hücre Tasarımı
Royal Otomasyon olarak, parçanıza özel alüminyum kaynak fikstürleri ve Push-Pull torç entegreli robot hücrelerini anahtar teslim sunuyoruz.